金工实习
金工实习,这个名字或许听来略显陌生,甚至带着几分工业硬核的厚重感。但对无数工科学生而言,它却是大学时光里一段格外难忘的经历:第一次换上迷彩工装、戴上护目镜,第一次亲手操作车床、打磨零件,也第一次真切体会到,从一纸图纸到一件实物的满满成就感。那么,金工实习究竟是什么?它又为何能成为工科教育中不可或缺的重要一环?今天,就让我们一同开启这堂充满火花与汗水的工业启蒙课。
车刀及车刀安装
常用车刀种类
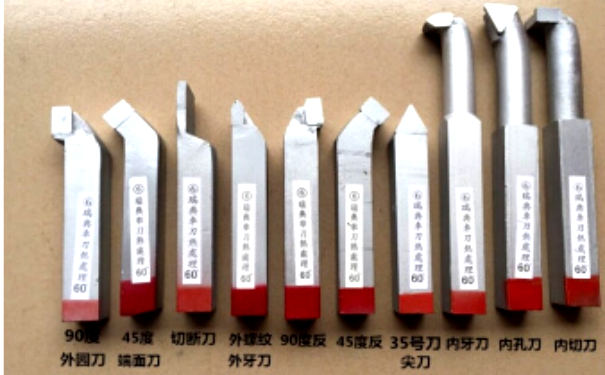
车刀是一种单刃刀具,其种类较多,大致可分为如下分类。
1.按用途分 常用车刀有45外圆车刀、90 外圆车刀、切断刀内孔车刀、螺纹车刀等。
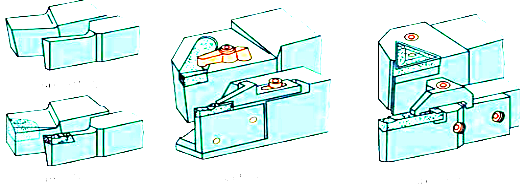
2.按结构形式分 按刀体的连接形式可将车刀分为整体式车刀、焊接车刀、机夹车刀、机夹可转位车刀四种形式。
车刀组成
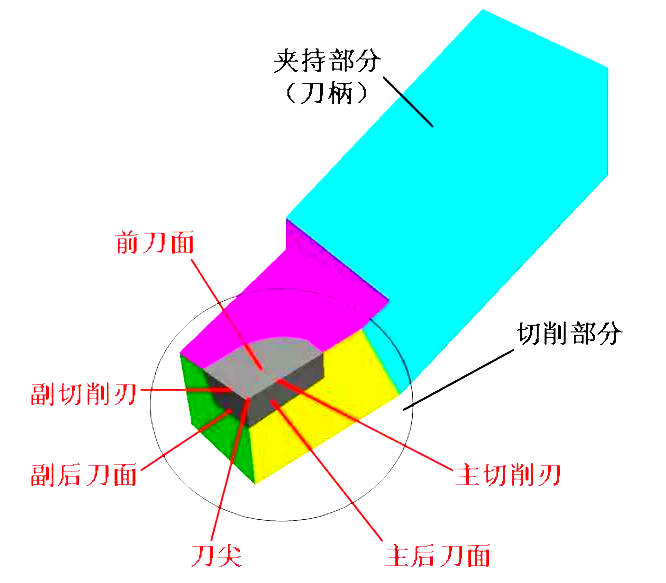
车刀由刀头和刀体两部分组成,刀头用来进行切削,故称为切削部分。刀体(刀柄)是用来将车刀固定在刀架上的部分。刀头一般由三面、二刃、一尖组成。
车刀安装
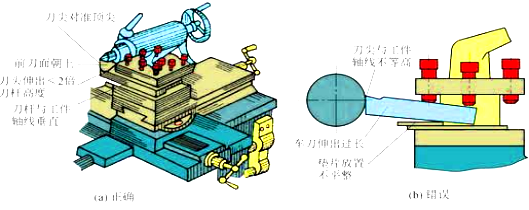
车刀必须正确牢固地安装在刀架上,安装车刀应注意下列几点:
1.刀头不宜伸出太长,否则切削时容易产生振动,影响工件加工精度和表面粗糙度。一般刀头伸出长度不超过刀杆厚度的两倍,能看见刀尖车削即可。
2.刀尖应与车床主轴中心线等高。车刀装得太高,后角减小,后刀面与工件加剧摩擦,装得太低,前角减少,切削不顺利,会使刀尖崩碎。刀尖的高低,可根据尾架顶尖高低来调整。
3.车刀底面的垫片要平整,并尽可能用厚垫片,以减少垫片数量。调整好刀尖高低后,至少要用两个螺钉交替将车刀拧紧。
车削用量
在车削加工过程中切削用量是切削速度vc、进给量f、背吃刀量(切削深度)ap的总称。切削用量的正确、合理选择对于提高生产效率和切削加工质量起着非常重要的作用。
1.切削速度vc 是指刀具切削刃上选定点相对于工件待加工表面在主运动方向上的瞬时速度单位为M/min。
2.进给量f 在主运动每转一转或每一行程时(或单位时间内),刀具与工件之间沿进给运动方向的相对位移,f — 每转进给量 (mm/r),单位mm/r。
3.背吃刀量(切削深度)ap 待加工表面与已加工表面之间的垂直距离,单位mm。
实习任务
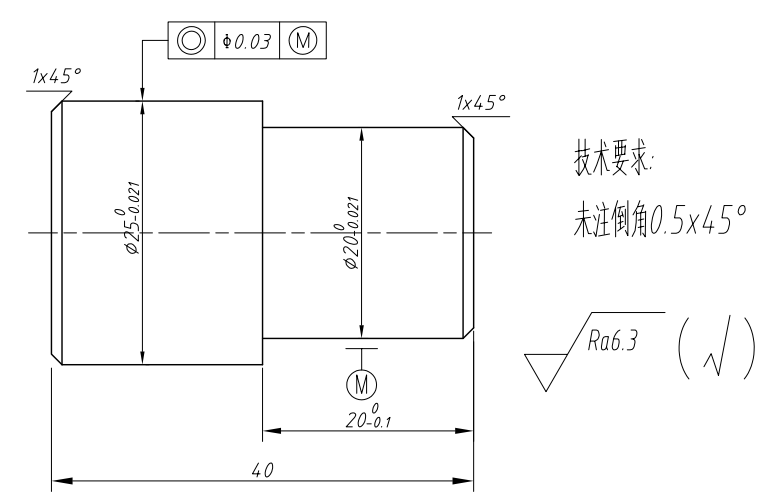
φ25、φ20表示零件的直径为25 mm、20 mm,是表面粗糙度的代号,表示零件表面光滑的程度,表示基准字母代号表示φ25、φ20同轴度为0.03mm。
实习器材
车工实习所用的器材为:CDE6150A车床;游标卡尺(0-200mm)、外径千分尺、深度尺;φ32棒料一根(长度不少于50mm);90º外圆车刀、切槽车刀。
操作步骤
1.将φ32棒料装夹在卡盘上,伸出大概70-80mm。注意三个爪都得夹紧,装夹完毕后要将卡盘扳手归回原位。
2.装90º外圆车刀(刀尖不得低于棒料中心)。
3.调整主轴所需的转速和进给速度。
4.开启机床(不得反转,不得用手靠近旋转的棒料)。
5.车端面,将端面车平,调整刻度盘(调为零或整数)。
6.车外圆φ25、长度40(先手摇进给,再用机动进给)。
7.零件检测,粗车用游标卡尺,精车用外径千分尺测量外圆直径,用深度尺测量长度(需按下急停再测量)。
8.车外圆φ20、长度20。
9.装切槽刀,倒角。
10.将棒料切下(不得用手接触零件)。
11.将工件调头装夹,车端面,倒角。
12.拆卸工件、刀具(需按下急停键后再拆卸)。
13.将各手柄扳回原来的位置,停机断电。
14.打扫卫生。给机床加润滑油。
车工安全操作规程
1.开动车床前,要检查车床的防护、保险、信号装置、电器部分和机械传动部分,各手柄的位置是否正确,并按润滑表加注润滑油。
2.工件、夹具和刀具必须装夹牢固。车床卡盘夹紧后必须立即取下扳手。
3.车床开动后,要站在安全位置上,严禁将身体正对工件旋转方向和铁屑飞溅的方向。
4.车床运转时,不得将手、肘放在车床上,也不得隔着机床传递物件,更不得用手触摸车床的旋转部分。停止车床时严禁用反转减速,更不得用手制止卡盘旋转。
5.调整车床转速、行程、装夹工件和刀具以及测量工件、擦拭车床时,要等车床停稳并退出刀架后才能进行。
6.进刀前,要拧紧刀架顶尖、中心架、跟刀架等各部位的定位螺丝。
7.不得用手直接清除切屑,要用专门的工具清扫。
8.车床导轨上严禁放置工具、量具及其他物品。
9.使用纱布抛光时,不得将纱布缠在工件上用手握紧进行抛光,必须把纱布卡于适当木板或锉刀上方可抛光。
10.车床运转时若出现异常现象,应立刻停机、切断电源,及时报告实习指导教师。
11.不得在车床运转时离开岗位,确因需要离岗时,必须停车,切断电源。
【END】
文字&编辑|方 珊
二审|彭惠丹
审核|李进珍